- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Стандарди за контрола на квалитет за водоотпорно производство на суви кеси
Силок произведува водоотпорни суви кеси за OEM и купувачи на големо според документиран трифазен систем за контрола на квалитетот. Контролата на квалитетот на водоотпорниот производ е различна од општата инспекција на стоки за широка потрошувачка: кесата може совршено да помине визуелна проверка и сепак да не успее да ја направи едната работа за која е купена. Ова ги поставува стандардите што всушност го регулираат производството на кеси за суво - класификација на дефекти, земање примероци AQL, тестови што ја потврдуваат хидроизолацијата и што купувачот треба да напише во нарачката пред да започне масовното производство.
1. Зошто на сувите кеси им е потребен сопствен стандард за КК
Општата проверка на кесите ги проверува шевовите, хардверот, мерењата, логото и пакувањето. Сето тоа важи и за сува кеса - но ништо од тоа не тестира дали кесата ја задржува водата надвор. Водоотпорните перформанси се создаваат на станицата за заварување, а неисправниот завар е невидлив однадвор. Тоа е причината зошто КК на сувата кеса мора да комбинира стандардна проверка на изработка со контрола на процесот при заварување и функционално тестирање на готовиот заптив. Прескокнете која било од трите и дефектите ќе стигнат до клиентот.
2. Класификација на дефекти: Дефинирајте го пред производството
Единственото најкорисно нешто што купувачот може да го направи е да договори писмена класификација на дефекти пред масовното производство. Без него, купувачот и добавувачот не се согласуваат при конечната инспекција за тоа што се смета за одбивање, а расправата се случува кога стоката е веќе направена. Индустриската практика ги класифицира дефектите во три нивоа:
| Ниво | Дефиниција | Примери за суви кеси |
|---|---|---|
| Критички | Безбедносна опасност или прекршување на регулативата - нулта толеранција | Остри раб на хардверот; сидро за ремен што откажува при номинално оптоварување; недостасува или лажна ознака за усогласеност |
| мајор | Влијае на функцијата или би предизвикал враќање | Протекување на цвест или празнина на заварување; затворач што нема да запечати; скршена или запленета тока; погрешна големина или боја во однос на одобрениот примерок; неправилно означување |
| Малолетни | Козметички, не влијае на функцијата | Мала варијација на бојата во рамките на толеранцијата; ознака на мала површина; мала неусогласеност на логото; лабава нишка на неструктурен спој |
Конкретно на чантите, класификацијата зависи од тоа каде се наоѓа дефектот, а не од тоа како изгледа: лабавата нишка на џебот е мала изработка, слабото шиење на ременот на рамо е главен функционален проблем, а остриот брус на бравата може да биде критично безбедносно прашање. За водоотпорен производ, секоја патека на истекување - празнина на заварот, дупка за заварување, незапечатена плоча на прозорецот - се третира како голема или критична, никогаш козметичка.
3. Семплирање AQL: Што значат броевите
AQL (Acceptance Quality Limit) е метод на земање примероци што одлучува дали серијата поминува без да се прегледа секоја единица. Тој е дефиниран во ISO 2859-1 и ANSI/ASQ Z1.4, и работи со цртање на големина на примерок врз основа на количината на парта и нивото на инспекција, а потоа споредувајќи ги дефектите пронајдени во однос на ограничувањата за прифаќање.
Широко користените стандардни за стоки за општа потрошувачка се0 за критични, 2,5 за големи и 4,0 за помали дефекти, со Општа инспекција Ниво II како стандардно ниво на земање мостри. AQL 2.5 значи дека се очекува многу да содржи не повеќе од 2,5% неисправни единици во однос на стандардот за големи дефекти. Построгите бројки значат поголеми примероци и построго прифаќање - вреди да се применуваат селективно, а не низ одборот.
Две практични точки купувачите често пропуштаат. Прво, AQL е бројка за која се преговара, а не закон - тој треба да го одразува ризикот на производот и пазарот на кој се продава, и се договори помеѓу купувачот и добавувачот пред производството. Второ, земање примероци од AQL се случува при финалната проверка, што е премногу доцна за да биде единствената контрола; работи заедно со инспекција на дојдовниот материјал, ин-линиски проверки, функционално тестирање и верификација на пакувањето.
4. Системот за контрола во три фази
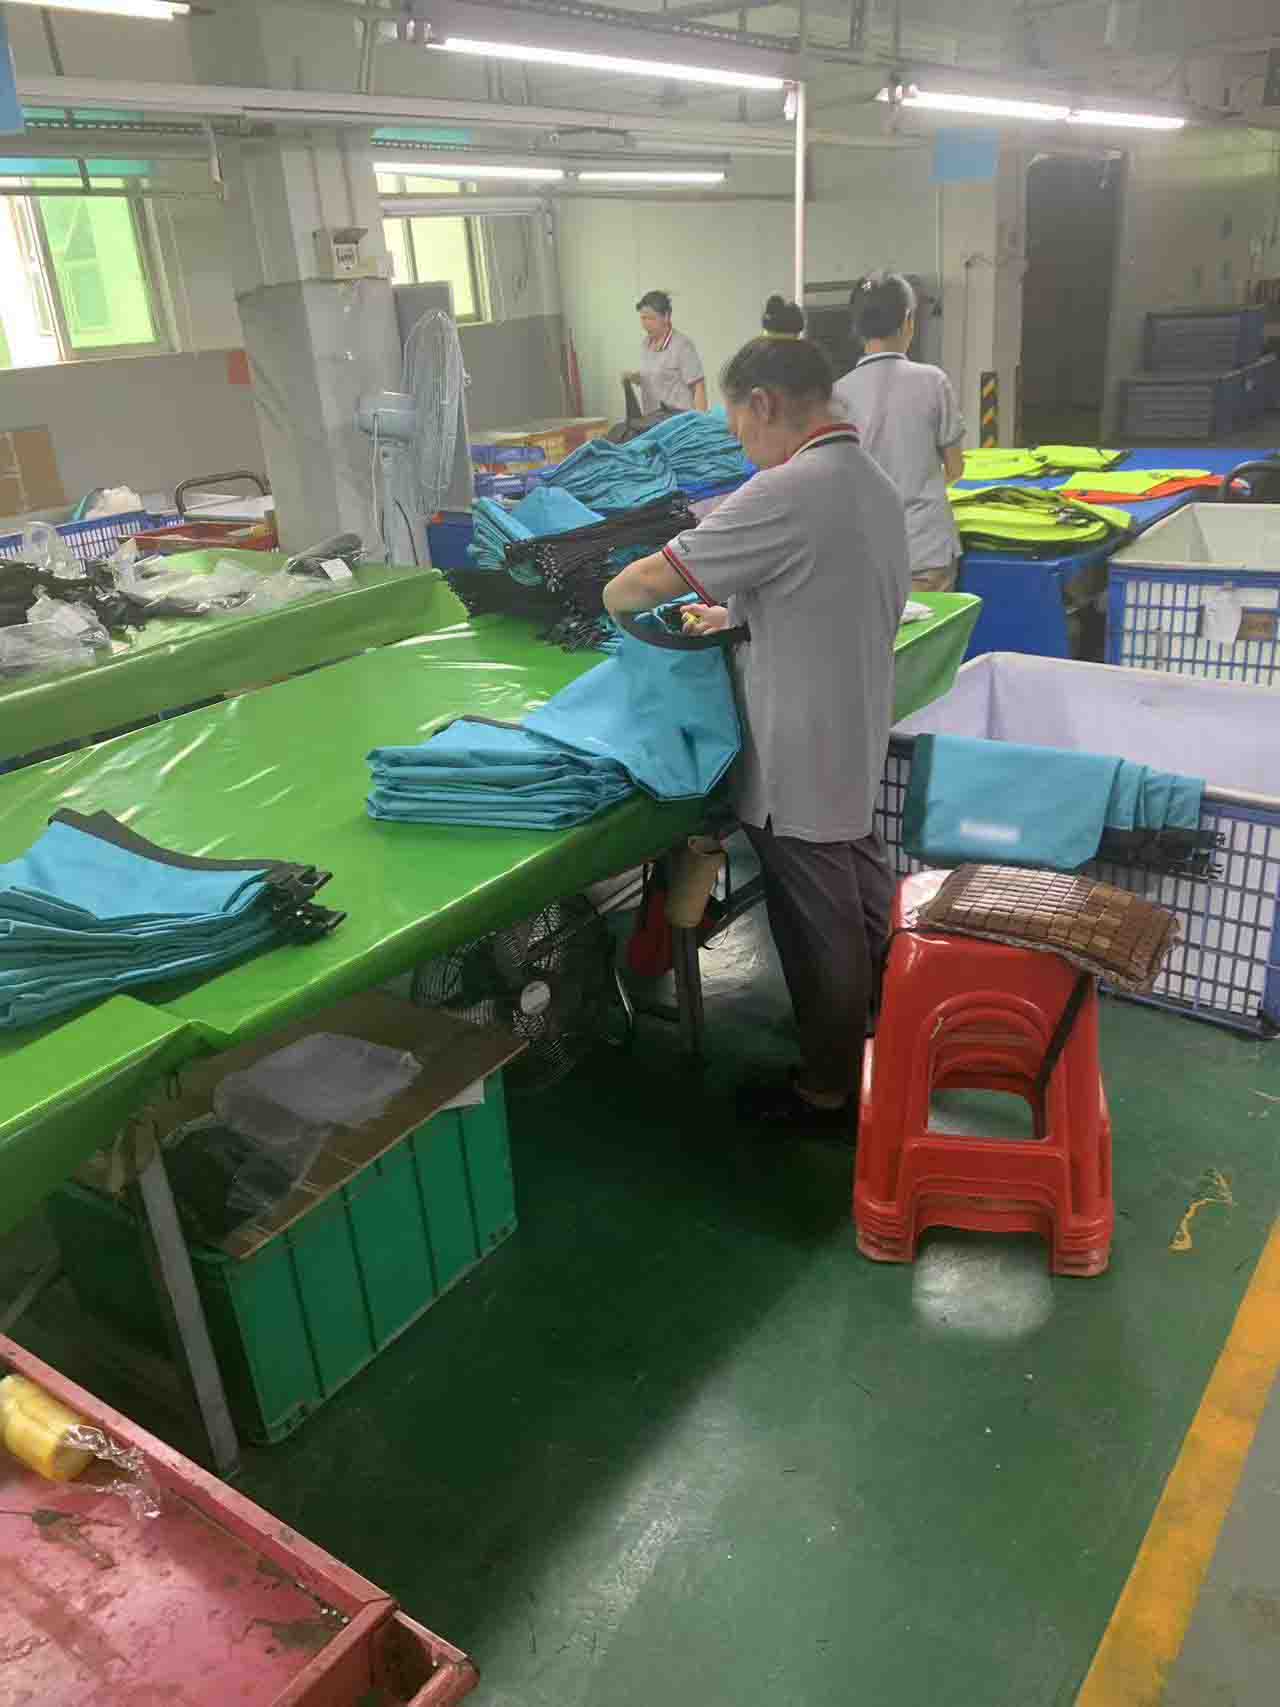
Силок врши контрола на квалитетот низ производната линија наместо на крајот од неа:
- IQC — влезна контрола на квалитетот.Ролни од ткаенина се проверуваат за конзистентност, дебелина и боја на облогата според одобрениот стандард; патентите, токите, мрежата и вентилите се потврдени според спецификацијата. Лошата ролна запрена овде никогаш не станува лоша серија.
- IPQC — контрола на квалитетот во процесот.Тестовите за лупење се изведуваат на заварите на примероците на почетокот на секое тестирање за да се потврди дека сетот на параметри произведува целосна фузија, а заварите, функцијата за затворање и примената на логото се земаат мостри како што трае работата. Ова е фазата што фаќа заварување што се движи пред да се направат стотици единици.
- OQC — појдовна контрола на квалитетот.Земање примероци AQL според договорената класификација на дефекти, тестирање за сериско потопување, проверки на димензии и боја и споредба со потпишаниот златен примерок, проследено со пакување и проверка на картон.
Инспекција пред испорака од трета страна преку SGS, QIMA, Bureau Veritas или Intertek е достапна на барање, а купувачите се добредојдени да испратат свој инспектор. Овој систем се применува на MOQ точно како што се применува при јачина -количината на нарачката ја менува економијата, а не стандардот.
5. Тестовите кои потврдуваат водоотпорно тврдење
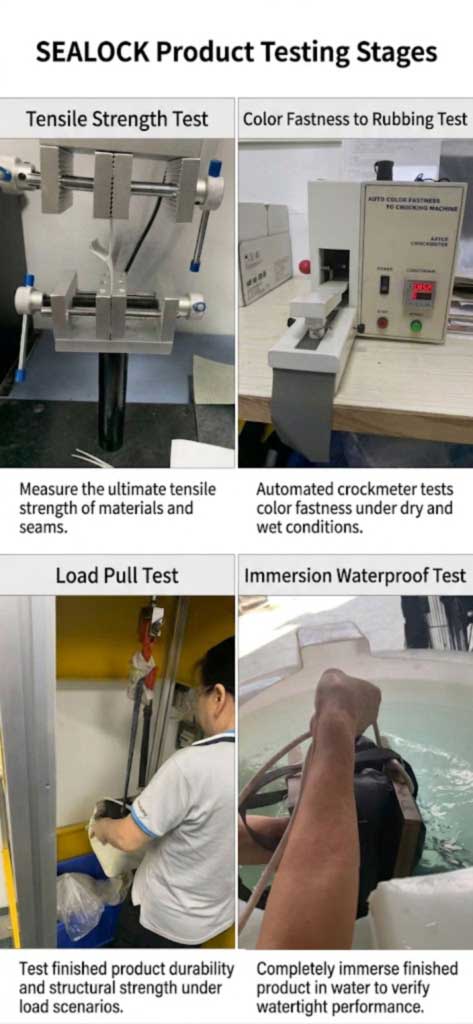
Наведеното IPX рејтинг не значи ништо без тест зад него. Лабораторискиот пакет е насочен кон режимите на неуспех што всушност го завршуваат работниот век на сува вреќа:
| Тест | Потврдува |
|---|---|
| Целосно потопување во вода | Интегритет на шевот и затворањето во однос на наведениот рејтинг |
| Тест за лупење на завар (при стартување) | Целосна фузија - правилното заварување ја кине основната ткаенина наместо да се одвојува на интерфејсот |
| Тест за оптоварување, 1.500+ циклуси | Рачки, ленти и сидра со прстени D под постојано целосно оптоварување |
| Велосипедизам со затворен патент, 3.000 циклуси | Животниот век на заптивката на патент кај моделите со патент |
| Јачина на врзување | Отпорност на заварување и ламиниране на одвојување под притисок |
| Јачина на истегнување | Перформанси на ткаенината на стресни точки |
| Спреј со сол | Отпорност на корозија на хардверот во поморската служба |
| Отпорност на триење | Абразија од влечење и ракување |
| Постојаност на боја / разлика во боја | Избледување на ултравиолетовото зрачење и поместување од серија во серија во однос на одобрениот стандард Pantone |
Тестот за оптоварување е важен повеќе отколку што очекуваат купувачите: на вреќи за тешка употреба, дефектот обично пристигнува механички - кинење на ременот или тока да се скрши - долго пред да се излади ткаенината или заварот.
6. Список за проверка на инспекција за нарачка за сува вреќа
Работливата листа за проверка пред испорака опфаќа единаесет области. Сè што не е на списокот нема да се провери:
- Материјали— тип на ткаенина, дениер, дебелина на облогата според спецификацијата
- Заварени шевови— континуитет, ширина, без празнини, без изгореници или истенчување
- Водоотпорна функција— тест за потопување на единиците земени со мостри со затворен затворач
- Затворање— Однесување на седиштата и превиткување на зацврстувач на тркалање или работа со патент и состојба на заптивка
- Хардвер— јачина и работа на бравата, закотвување на прстенот D, функција на вентилот
- Ремени и рачки— јачина на прицврстување, квалитет на мрежницата, функција за прилагодување
- Димензии и капацитет— готова големина и употреблив волумен по затворањето, против толеранција
- Боја— во однос на одобрената референца Pantone и златен примерок
- Лого и етикетирање— метод, поставеност, адхезија и потребни пазарни ознаки
- Чистота- нема остатоци, траги или контаминација во запечатеното тело
- Пакување— polybag, hangtag, баркод, картонски ознаки, количина по картон
7. Што треба да поправи купувачот пред производството
Повеќето спорови за квалитетот потекнуваат од нешто што никогаш не било запишано. Пред масовното производство, купувачот треба писмено да договори четири работи:
- Спецификација со толеранции— материјал и дениер, завршени димензии и дозволена варијанса, ширина на заварот, тип на затворање и оцена, степен на хардвер, стандард на боја, поставеност на логото.
- Списокот за класификација на дефекти- што се смета за критично, големо и мало за овој специфичен производ.
- Нивоата на AQL и нивото на инспекција— се применува по класа на дефекти.
- Потпишан примерок од злато- по еден што го држи секоја страна, како физичка референца за секоја серија. Ова е она што го задржува петтиот ред кој одговара на првиот, и тоа ешто ја заштитува програмата за приватна етикета преку пренарачување.
Онаму каде што производот е изграден во основа наместо од каталог, овие документи се создаваат во текот напроцесот на развој и земање примероци на OEM, така што одобрениот примерок и стандардот за инспекција се појавуваат заедно.
8. Производи изградени според овој систем
Секој модел го користи истиот контролен систем без оглед на категоријата. Репрезентативен опсег, организиран по тип, а не според приоритет:
| Слика | Модел | Капацитет | Материјал | Рејтинг | Страница на производот |
|---|---|---|---|---|---|
|
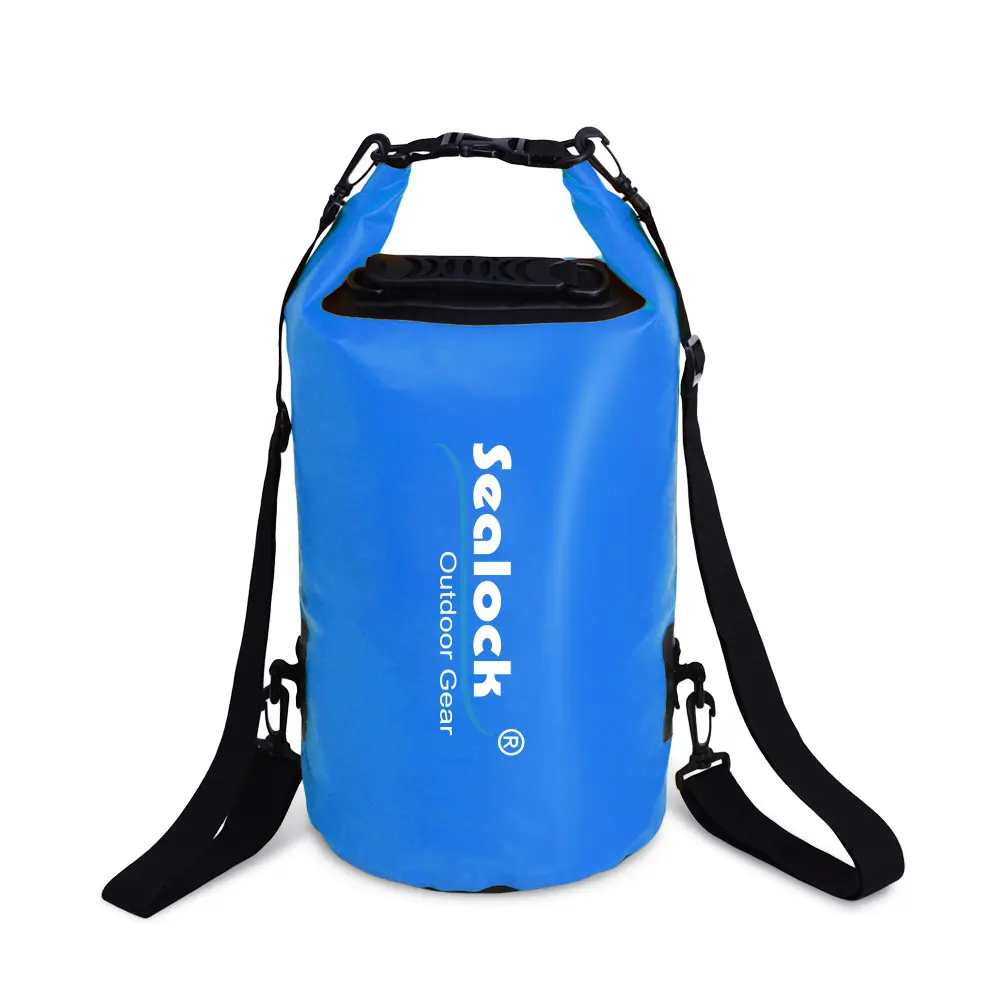
SL-D002 Сува торба | 5-63 л | 0,5 mm 500D ПВЦ | IPX7 | Прикажи |

|
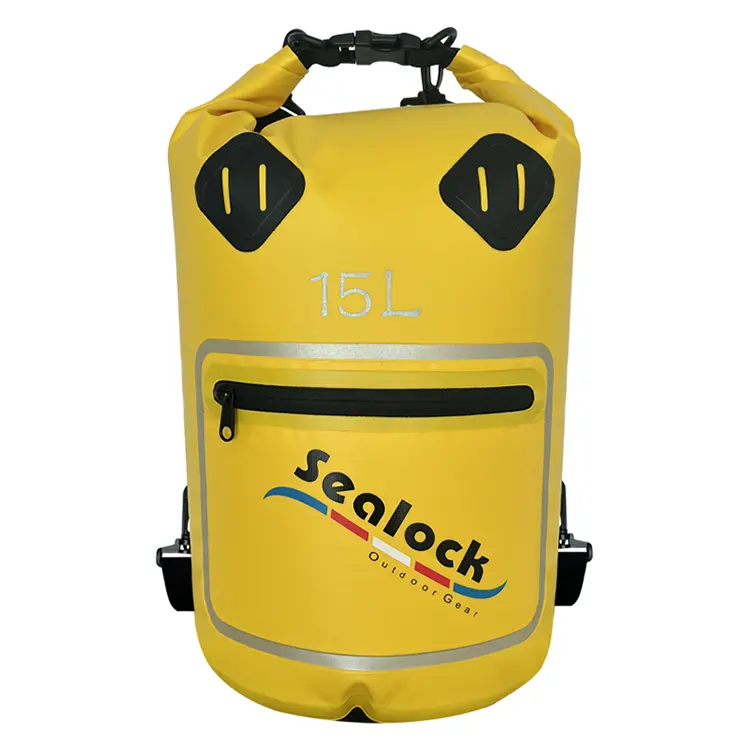
Сува торба за ранец SL-E102 | 15 / 20 л | 500D PVC, двојна заптивка | IPX7 | Прикажи |
|
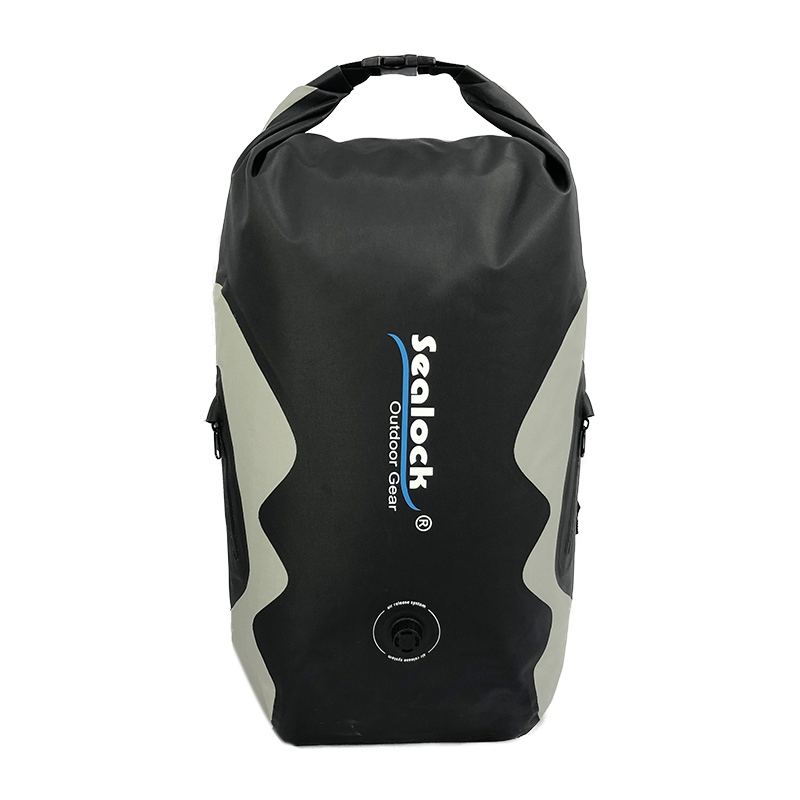
SL-E070 Сува ранец | 25 л | 420D TPU | IPX8 | Прикажи |
|
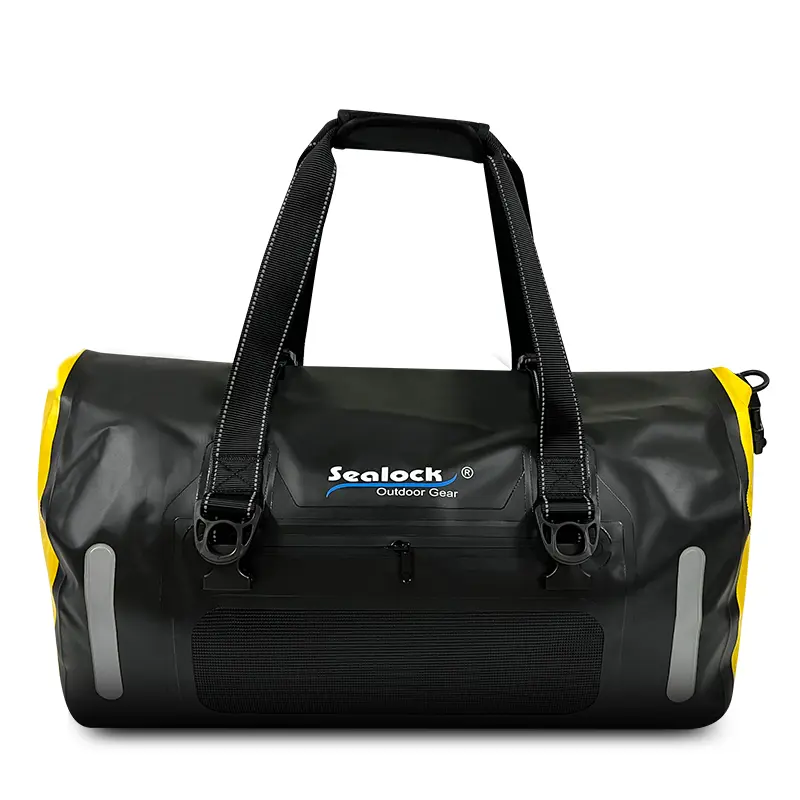
SL-K099 Duffel | 40 / 60 л | 840D TPU | IPX7 | Прикажи |
|
SL-D693 торба за сушење на прозорци | 15 / 20 л | 500D ПВЦ + ПВЦ филм | IPX7 | Прикажи |
|
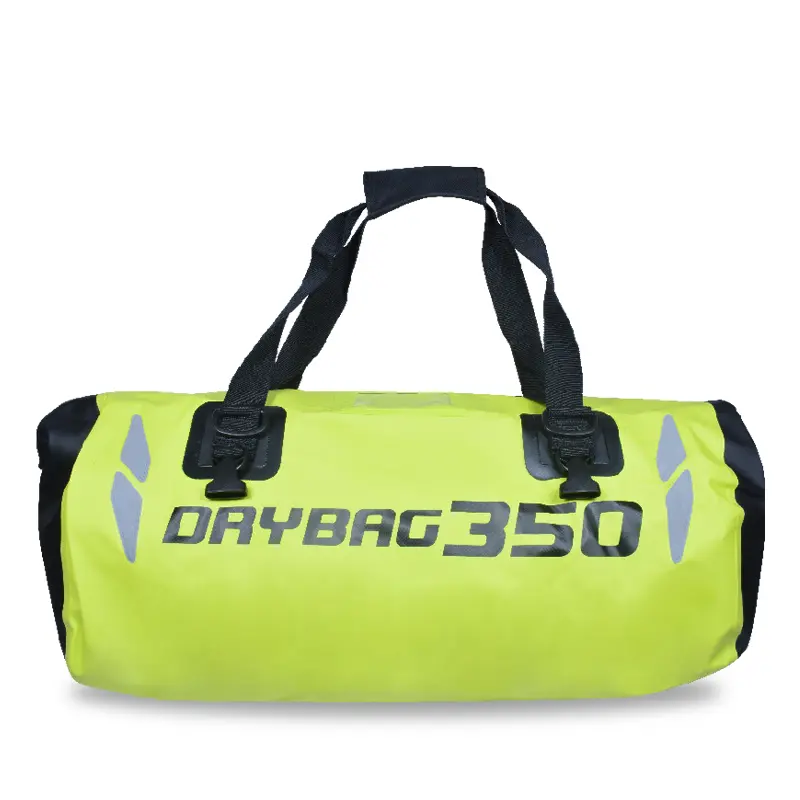
SL-C619 Мотоцикл торба | 35 / 50 л | 500D ПВЦ | IPX6 | Прикажи |
Целосните опсези седат подсуви кеси, суви ранци, идафови. Усогласеноста е поддржана од ISO 9001, BSCI, SMETA, HIGG, GRS и SCAN, со тест документација достапна за поднесување понуди и одобрение од продавач. MOQ 300 парчиња, примероци за 7-15 дена, рефус за 30-45 дена, од Dongguan, Кина или Хо Ши Мин, Виетнам.
9. Најчесто поставувани прашања
П: Каков AQL треба да поставам за нарачка за суви кеси?
О: Вообичаената референца за стоки за широка потрошувачка е 0 за критичните, 2,5 за главните и 4,0 за малите, на ниво на генерална инспекција II. За водоотпорен производ, проверете дали патеката за истекување е класифицирана како голема или критична наместо козметичка и затегнете ја критичната класа околу носечкиот хардвер. Конечните бројки треба да се договорат со добавувачот пред производството, врз основа на ризикот на вашиот пазар.
П: Дали поминувањето на инспекцијата AQL е доволно за да се гарантира квалитетот?
О: Не. AQL е проверка на статистички примероци при конечната инспекција - тогаш стоката е веќе направена. Мора да седи заедно со инспекција на материјалот што доаѓа, проверки на заварување во линија и функционално тестирање. Серијата може да помине визуелен AQL и сепак да протече ако никој не извршил тест за потопување.
П: Како да ги прекинам расправиите за тоа што се смета за дефект?
О: Напишете ја листата за класификација на дефекти пред масовното производство и прикачете ја на нарачката, заедно со потпишан примерок од злато. Повеќето спорови при конечната инспекција не се за квалитетот - тие се за две страни кои применуваат различни дефиниции после фактот.
П: Како може да се провери заварениот спој без да се уништи торбата?
О: Тестовите за лупење во линија се изведуваат на заварени примероци на почетокот на секое тестирање, што е деструктивно за примерокот, но го потврдува параметарот поставен за серијата. Готовите единици потоа се проверуваат недеструктивно со тестирање со потопување. Еден добар завар се кине низ ткаенината при тестот за лупење наместо чисто да се одвои на шевот.
П: Може ли да користам сопствена компанија за инспекција?
О: Да, и вреди да се направи по значителен редослед. Може да се организира инспекција пред испорака од трета страна преку SGS, QIMA, Bureau Veritas или Intertek, или можете да испратите свој инспектор. Поврзете го билансот на плаќање со донесен извештај за инспекцијата да има комерцијална сила.
П: Бојата се префрли помеѓу мојот прв и втор ред - дали е тоа дефект?
О: Зависи од договорената толеранција. Малата варијација во договорениот опсег е обично мала; видливото оддалечување од одобрениот Pantone стандард е голем дефект. Тестирањето на разликата во бојата и стабилноста на бојата во однос на златниот примерок е она што продолжува да се совпаѓаат повторените нарачки, затоа наведете го стандардот наместо да се потпирате на опис.
Побарајте КК документација
За списоци за проверка, тест извештаи, шаблони за класификација на дефекти или за организирање ревизија од трета страна,поднесете барање. Силок одговара на прашањата за набавки во рок од 24 часа.