- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Процес на производство на суви кеси: од сечење материјал до RF заварување
Sealock произведува суви кеси за OEM и купувачите на големо користејќи заварување со радиофреквенција од 27,12 MHz, а процесот вреди да се разбере бидејќи објаснува зошто две кеси направени од идентична ткаенина работат сосема поинаку. Хидроизолацијата на сува вреќа не се купува со материјалот - се создава на производната линија во моментот на заварување на шевовите. Ова ја следи целата производна секвенца, со технички детали што одлучуваат дали шевот држи.
1. Прва фаза: Станирање на материјал и сечење
Производството започнува со ролни обложена ткаенина -ПВЦ церадаилиTPU-ламиниран најлон— исценирани и проверени пред да се исече било што. Влезната проверка овде е важна затоа што неконзистентноста на облогата, влагата во материјалот и варијациите помеѓу многуте бои, сето тоа влијае на она што се случува подоцна на станицата за заварување.
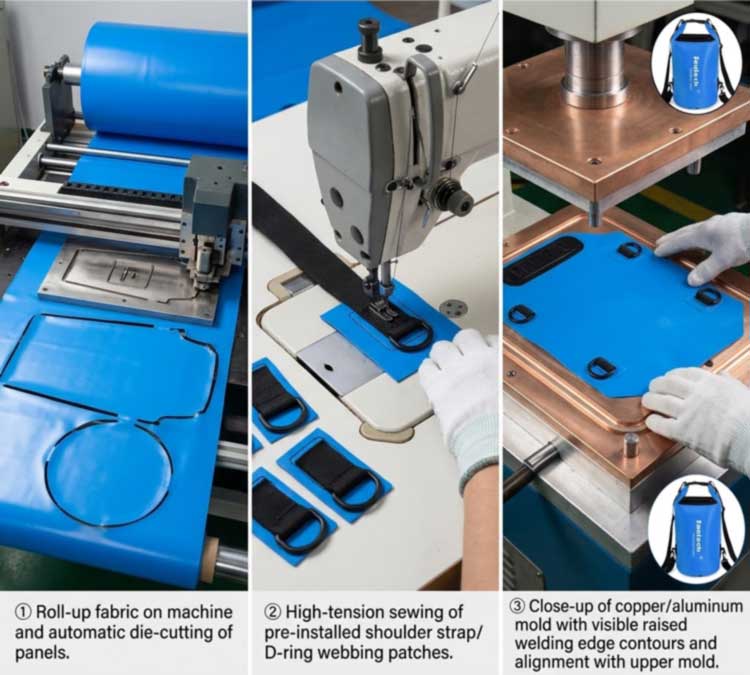
Панелите потоа се печат од ролната со автоматска преса за сечење до точните димензии на дизајнот. Прецизноста на сечењето е она што го одржува униформа на масовното возење: панелот што е отсечен од неколку милиметри од спецификациите нема да се смести правилно под матрицата за заварување, а линијата за заварување се движи со неа. Овде е поставена и ефикасноста на материјалот, бидејќи вгнездувањето на панелите одредува колку од секоја ролна станува производ наместо отсечен.
2. Втора фаза: Пред-склопување на носечки делови
Пред да се запечати било што, индустриското шиење со висока напнатост ги прикачува носечките елементи - ремени за рамо, закрпи за млазот со прстен D, надворешни џебови и зајакнувачки панели - на рамните панели.
Редоследот овде е намерен и тоа е еден од деталите што ја одвојуваат правилно дизајнираната торба од евтината: се случува шиењепредсе формира водоотпорната заптивка, така што ниедна игла никогаш не продира во завршената водоотпорна мембрана. Сè што мора да се закачи на запечатеното тело потоа - Д-прстени, котви MOLLE, вентили - се заварува на закрпи за зајакнување наместо да се шие преку кожата.
3. Трета фаза: Поставување умре
Секоја геометрија на вреќата бара сопствена алатка. Моделот за заварување е преведен во сопствена матрица - типично обработен месинг или алуминиум - со подигнати рабови што ја дефинираат точната форма на заварениот спој. Матрицата се поставува на плочата и е порамнета со панелот.
Дизајнот на матрицата прави повеќе од обликување на шевот. Профилите на подигнатите рабови може да се обработат за да се добие кинење, каде што заварот и рабовите се формираат во иста работа, а состојбата на матрицата директно влијае на резултатите: матрицата што ја изгубила плошноста или прибрала контаминација дава нерамномерен притисок и дистрибуција на енергија, што се покажува како слаба точка во инаку добар спој. Способноста за алат е исто така она што ѝ овозможува на фабриката да изгради нова форма наместо само да ги полни постоечките калапи - основата засопствени капацитети и структури.
4. Четврта фаза: RF заварување - Како всушност се формира шевот
Ова е суштината на процесот. Заварувањето со радиофреквенција - исто така наречено високофреквентно или диелектрично заварување - се спојува со термопластика користејќи електромагнетно поле наместо надворешен извор на топлина. Редоследот има четири фази:
- Се вчитува.Панелите се поставени помеѓу горната матрица и долната плоча, при што матрицата ја дефинира формата на заварот.
- Притисок.Силата на стегање ги доведува слоевите во интимен контакт - без неа, стопениот полимер не може да се спои во една маса.
- RF активирање.Генераторот применува високофреквентна енергија на 27,12 MHz низ електродите. Наизменичното поле прави поларните молекули во материјалот брзо да осцилираат, а тоа внатрешно молекуларно триење создава топлинавнатрематеријалот наместо да го спроведува од површината.
- Ладење под притисок.Напојувањето престанува, но стегањето продолжува додека шевот се зацврстува. Прерано ослободување на притисокот е една од најчестите причини за слаб завар.
Бидејќи топлината потекнува од материјалот, двата слоја достигнуваат температура на фузија истовремено и се поврзуваат во една континуирана маса без лепила, растворувачи или конец. Правилно извршениот RF завар е типично силен како и основниот материјал - и затоа шевот не е слабата точка во правилно изградената сува кеса.
5. Зошто RF заварување, и што не може да завари
RF заварувањето работи само на поларни термопластики - материјали чии молекули реагираат на електромагнетно поле. Тоа вклучува PVC, PU и TPU, TPU-обложени ткаенини, EVA и одредени сорти на PET и најлон. Неполарните полиолефини како што се полиетиленот и полипропиленот слабо ја апсорбираат RF енергијата и не можат да се заварат со RF без RF-реактивни премази или врзувачки слоеви; Наместо тоа, им требаат методи на топол воздух, врел клин или импулс.
Таа зависност од материјалот е проблем со спецификациите, а не тривијална точка: тоа е една од причините зошто PVC и TPU доминираат во категоријата за суви кеси. За овие материјали, RF произведува посилен шев од топол воздух, топол клин или импулсно заварување, поради што е стандард за херметички и течно непропустливи производи низ индустриите - од капаци за камиони и надувувачи до кеси за медицински течности, каде што херметичкото заптивка не е опционално.
6. Параметрите кои одлучуваат за квалитетот на заварот
Заварот е производ на четири поставки, потврдени за секој материјал и дебелина наместо еднаш поставен и заборавен:
| Параметар | Она што го контролира | Режим на неуспех ако е погрешен |
|---|---|---|
| RF моќност | Стапка на внатрешно загревање низ областа на заптивката | Премногу ниско: нецелосна фузија. Премногу високо: изгореници, разредување |
| Време на престој | Колку долго се применува енергијата | Кратко: ладно заварување. Долго: материјална деградација |
| Притисок | Интимност на контакт помеѓу слоевите | Ниско: празнини и канали. Претерано: истиснување и тенок, кршлив спој |
| Време на ладење | Зацврстување под стегач | Отпуштен рано: шевот се распаѓа пред да се стегне |
Како референтна точка за скала, запечатувањето на тенок ПВЦ филм со неколку секунди време на заварување и ладење е од редот на неколку стотини вати над површината на заптивката - на потешките церади и повеќеслојните ламинати им треба значително повеќе. Неколку променливи на материјалот ги менуваат овие поставки: нивото на пластификатор во ПВЦ, содржината на влага, пигментите и полнилата, ткаењето на ткаенината и дебелината на филмот, сето тоа го менува начинот на кој материјалот ја апсорбира енергијата. Ова е причината зошто промената на бојата или новата серија на ткаенина не е автоматски неутрална за процесот и зошто заварите се преквалификуваат наместо да се претпоставуваат.
7. Петта фаза: Ладење, отсекување и финално склопување
Заварените панели се преместуваат во посебна зона за ладење, така што врската се стега без изобличување, а потоа кесата се отсекува од блиц и се врти. Конечното склопување одговара на компонентите што го комплетираат производот: затворачи и токи на тркалање, патенти каде што е наведено, ремени, рачки, вентили за прочистување и проѕирни прозорски панели - кои самите се заварени во телото како дел од истата континуирана кожа. Хардверот што носи оптоварување е прикачен на заварени арматурни закрпи, одржувајќи ја водоотпорната мембрана непробиена.
8. Шеста фаза: Тестирање пред да се испорача
Заварениот шев е потврден наместо да се претпоставува. При стартување, тестовите за лупење се повлекуваат на заварите на примероците за да се потврди дека множеството параметри создава целосна фузија - самиот режим на неуспех е дијагностички, бидејќи шевот што чисто се лупи на интерфејсот укажува на недоволно спојување, додека оној што се кине низ основниот материјал покажува дека заварот е поцврст од ткаенината околу него.
Готовите кеси потоа поминуваат низ целосно тестирање за потопување во вода според наведената оцена IPX, заедно со лабораториски пакет кој покрива тестирање на оптоварување преку 1.500 циклуси на рачки и сидра, 3.000 циклуси на затворени патент на модели со патент, цврстина на истегнување и врзување, прскање со сол, отпорност на триење и брзина на боја. Секоја серија работи на тристепена контрола - IQC на влезната ткаенина и хардвер, IPQC на заварување и процеси во линија, OQC со земање примероци AQL, тестирање за сериско потопување и споредба со потпишан златен примерок - со достапна инспекција SGS или QIMA, подстандарди за квалитет кои се применуваат во секое производство.
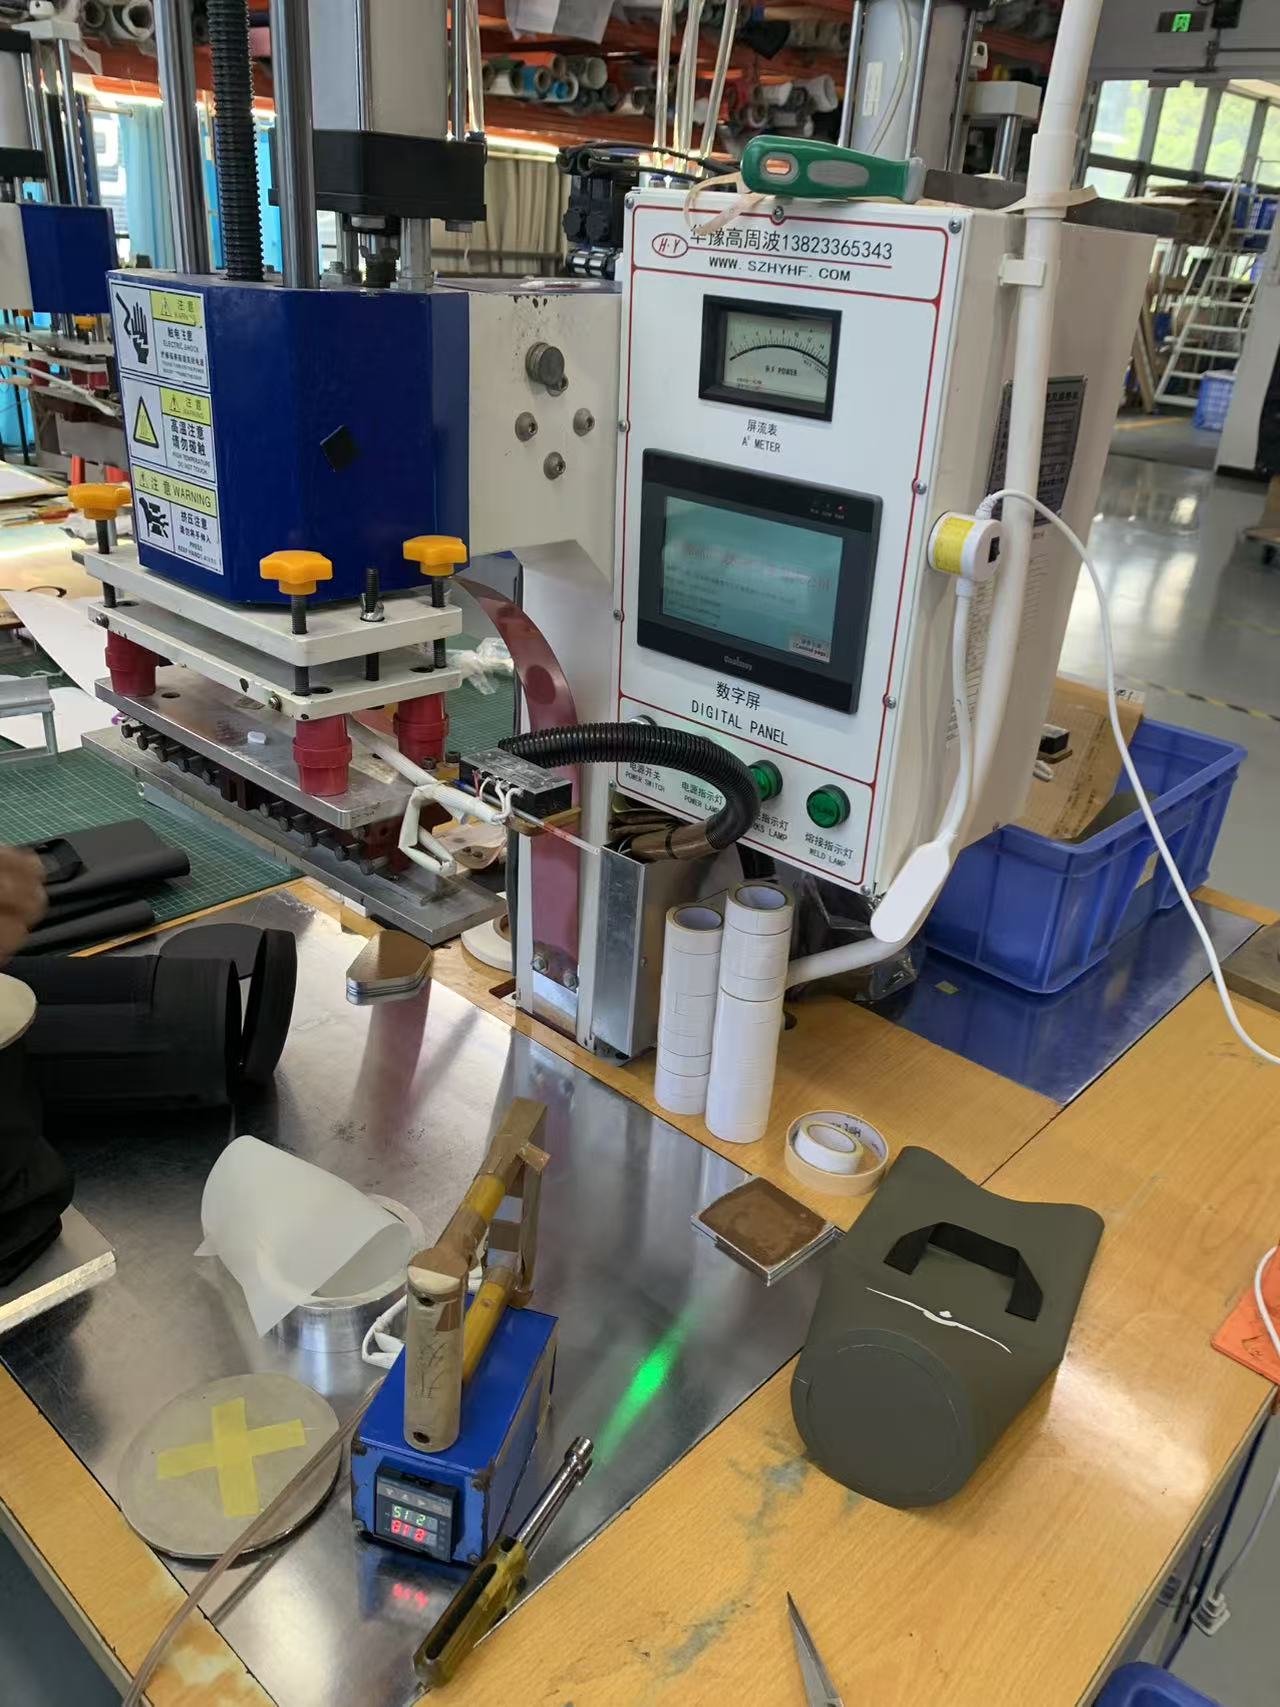
9. Зошто Welded Beats Sewn-and-Tapered
Сошиениот шев турка игла низ водоотпорниот слој илјадници пати, а потоа се потпира на лента за да ги покрие дупките. Лентата се крева со свиткување, старост, топлина и абразија, и штом ќе се случи, секоја дупка за игла е влезна точка. Заварениот спој нема дупки за покривање - обложените слоеви се споени во еден материјал. За секоја торба што мора да преживее потопување наместо слаб дожд, ова е одлучувачката разлика, и затоа заварената конструкција е основата за вистински водоотпорни производи, без оглед на тоа колку е добра ткаенината за лице.
10. Производи изградени на овој процес
Модели произведени на ист заварен процес, организирани по тип, а не според приоритет:
| Слика | Модел | Капацитет | Материјал | Рејтинг | Страница на производот |
|---|---|---|---|---|---|
|
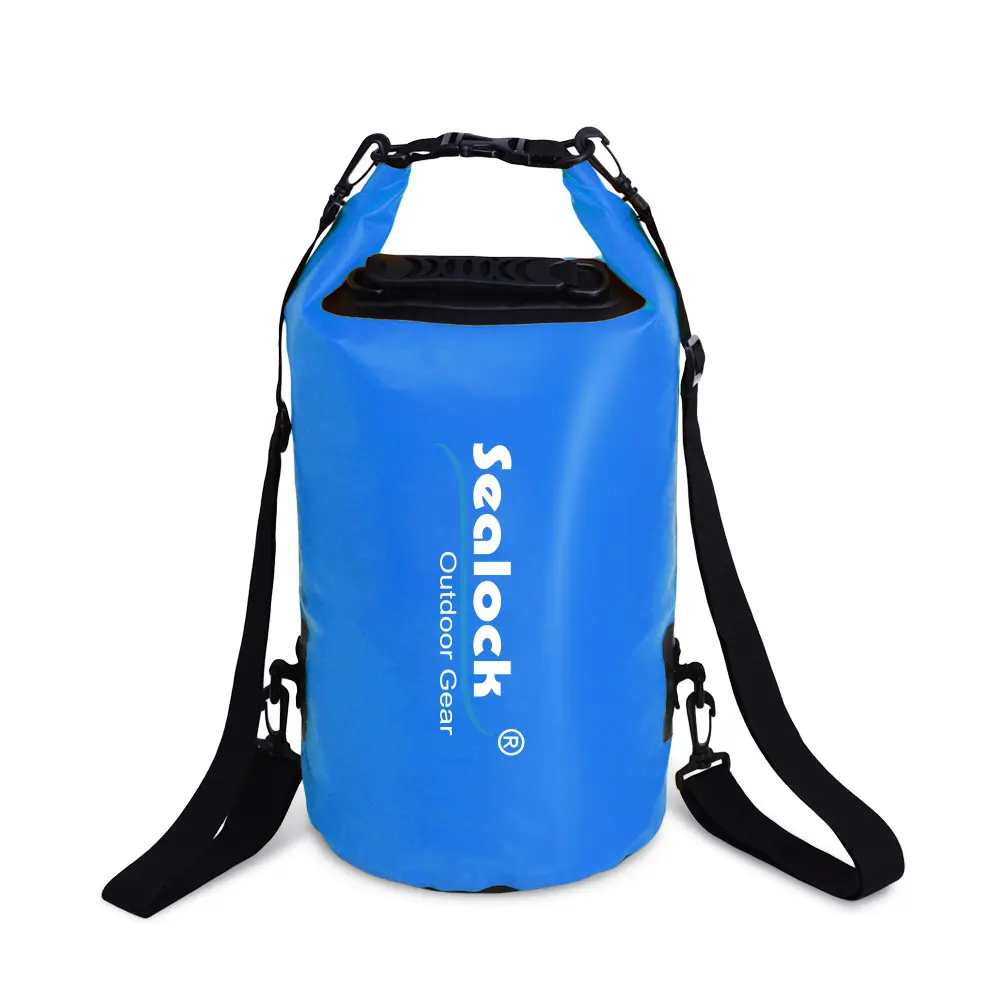
SL-D002 Сува торба | 5-63 л | 0,5 mm 500D ПВЦ | IPX7 | Прикажи |

|
Сува торба за ранец SL-E102 | 15 / 20 л | 500D PVC, двојна заптивка | IPX7 | Прикажи |
|
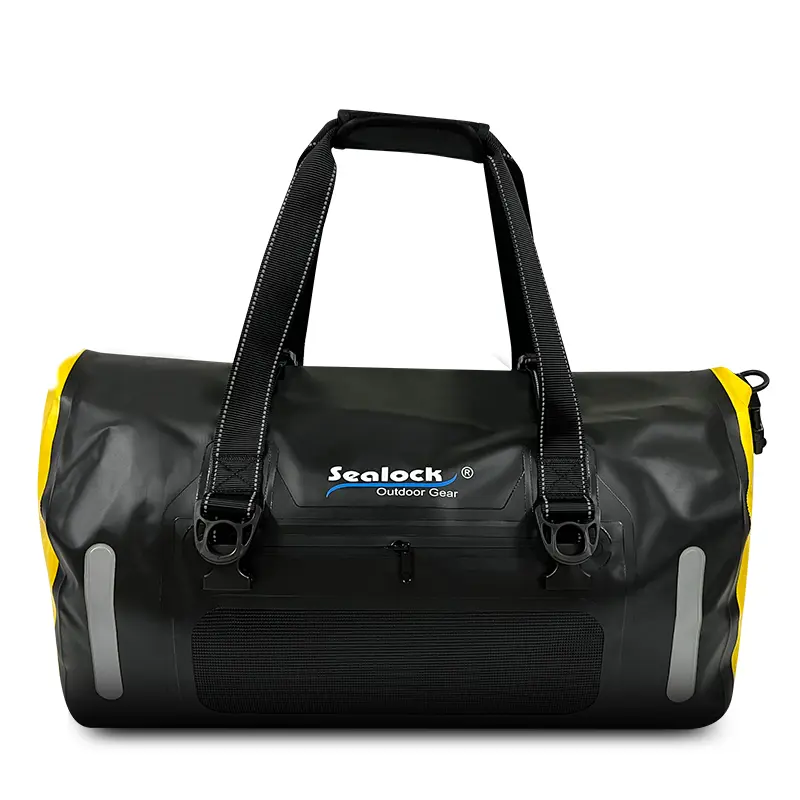
SL-K099 Duffel | 40 / 60 л | 840D TPU | IPX7 | Прикажи |
|
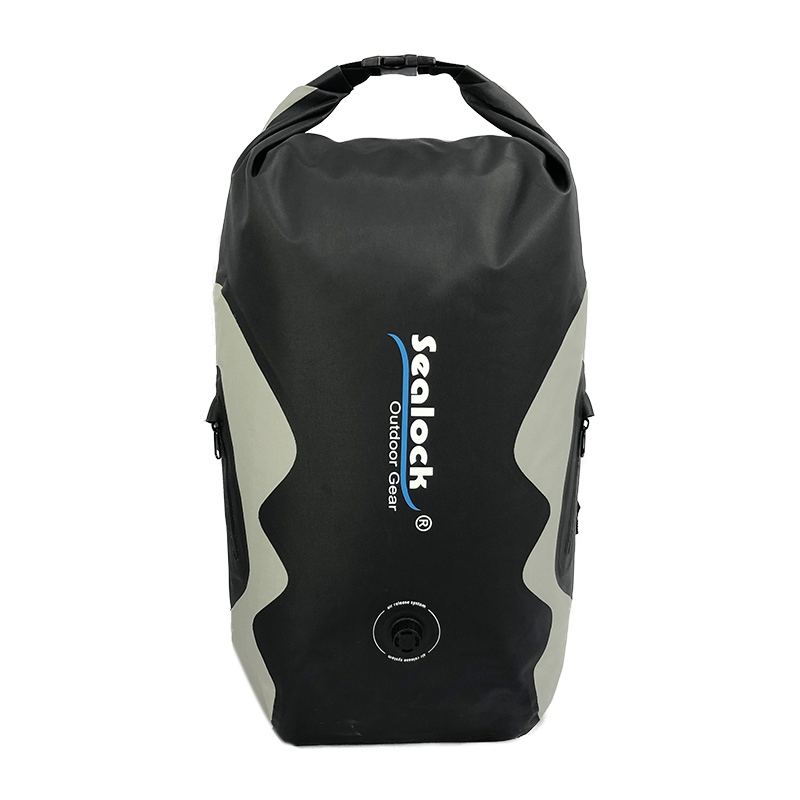
SL-E070 Сува ранец | 25 л | 420D TPU | IPX8 | Прикажи |
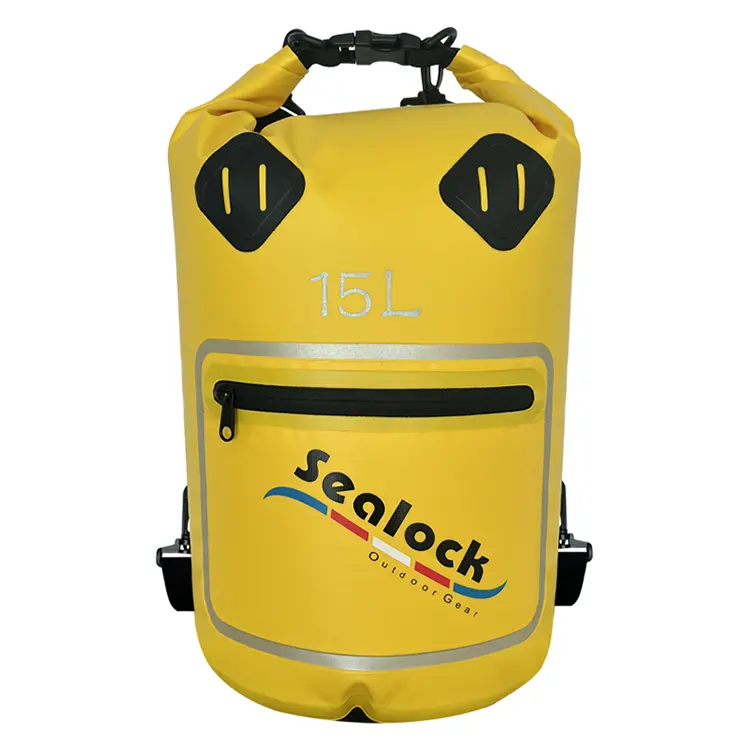
|
SL-D693 торба за сушење на прозорци | 15 / 20 л | 500D ПВЦ + ПВЦ филм | IPX7 | Прикажи |
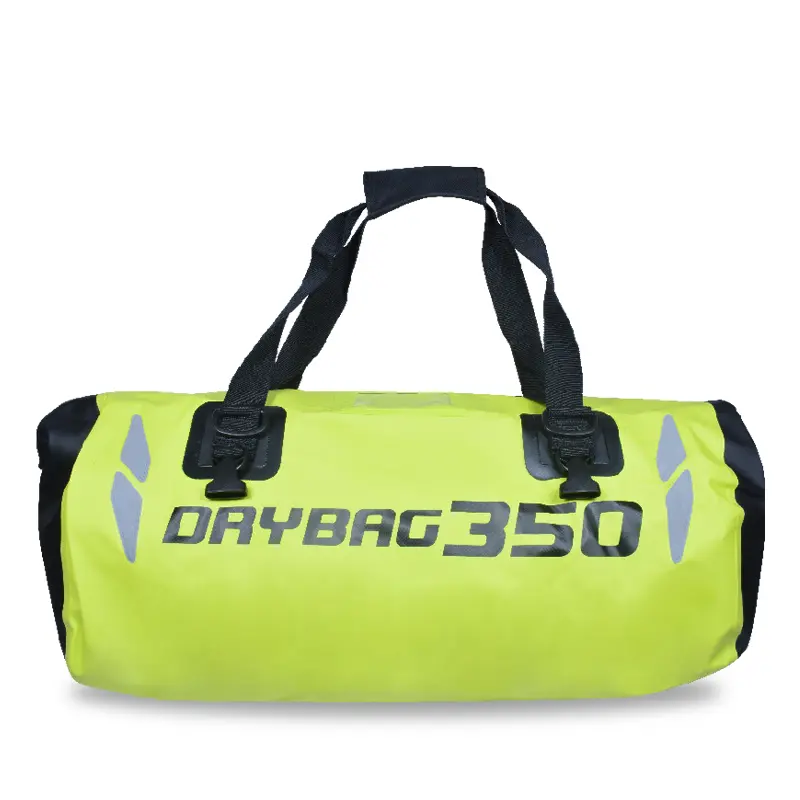
|
SL-C619 Мотоцикл торба | 35 / 50 л | 500D ПВЦ | IPX6 | Прикажи |
Целосните опсези седат подсуви кеси, суви ранци, идафови. Поддржан е основен развој од скица, примерок или целни спецификации - новите геометрии значат нова алатка, која е дел од стандардната развојна патека наместо пречка. MOQ 300 парчиња, примероци за 7-15 дена, рефус за 30-45 дена, од Dongguan, Кина или Хо Ши Мин, Виетнам.
11. Најчесто поставувани прашања
П: Зошто мојата полиетиленска или полипропиленска кеса не може да се заварува со RF?
О: Бидејќи тие полимери се неполарни - нивните молекули едвај реагираат на електромагнетното поле, така што речиси и да не се создава внатрешна топлина. Ним им требаат RF-реактивни облоги или слоеви за врзување, или поинаков метод како заварување со топол воздух или импулсно заварување. Ова е основната причина зошто PVC и TPU доминираат во заварени водоотпорни кеси.
П: Колку е силен заварениот спој во споредба со самата ткаенина?
О: Правилно заварен, шевот е типично цврст како матичниот материјал или посилен. Во тестот за лупење, доброто заварување се кине низ основната ткаенина наместо да се одвојува на интерфејсот - ако шевот чисто се олупи, параметрите биле погрешни.
П: Ја променивме бојата и заварите почнаа да откажуваат - зошто би се случило тоа?
О: Пигментите и полнилата го менуваат начинот на кој материјалот ја апсорбира RF енергијата, како и нивото на пластификаторот, содржината на влага и дебелината. Новата серија на боја или ткаенина може да бара различна поставка за моќност, задржување или притисок. Заварите треба да се преквалификуваат со тестови за лупење на почетокот на трката, а не да се пренесуваат под претпоставка дека „ист материјал“ значи „исти поставки“.
П: Дали некогаш е прифатлив спој со лента на водоотпорна кеса?
О: За заштита од лесен дожд може да работи, но не и за потопување. Шивот го продупчува водоотпорниот слој илјадници пати, а лентата што ги покрива тие дупки се крева со виткање, топлина и старост. Ако спецификацијата вели дека е потопна, таа мора да се завари.
П: Зошто приспособениот облик на торба додава цена и време на испорака?
О: Секоја геометрија има потреба од сопствена обработена матрица, што е еднократна цена на алатките и чекор во време пред да започне земање мостри. Тоа е истата причина зошто новата форма носи повисок минимум од промената на бојата на постоечки модел.
П: Дали различни материјали може да се заварат едни со други?
О: Компатибилни поларни материјали може да бидат - проѕирен ПВЦ филмски прозорец заварен во тело од ПВЦ церада е рутински пример. Мешањето на различни полимери, или поларен со неполарен материјал, е местото каде што врските не успеваат, па спарувањето на материјалите се потврдува во фазата на земање примероци.
Побарајте процес или примероци
За видео прошетка на линијата за заварување, податоци од тестот за заварување, примероци или целосен предлог OEM/ODM,поднесете барање. Силок одговара на прашањата за набавки во рок од 24 часа.